电路板拼板连接方式主要有V割、铣槽(含邮票孔)和桥接三种,其中V割适合规则矩形且元件靠近板边的批量板,铣槽/邮票孔则专治异形板、拼板间距小或需保留特殊受力结构的场景。
做PCBA加工这几年,我见过太多因为拼板方式选错导致的惨案:板子掰开时焊盘脱落、V割后板边露出铜皮、异形板拼版后贴片机死活过不去……今天不绕弯子,直接把这几种连接方式的脾气秉性摸透,你照着选就行。
电路板拼板连接方式的本质:一场“易分”与“牢固”的博弈
拼板连接的核心矛盾在于:既要在SMT贴片和DIP插件时保持整体强度,又要在后期分板时干净利落不伤元件。所有连接方式都是在这个天平上找平衡点。
从工艺实现上讲,主流方案就三条路——V割(V-CUT)、铣槽(Routing+邮票孔)、桥接(Tab)。它们各有各的看家本领,也各有各的翻车场景。
V割:最经济的直线切割方案,但只能走直线
V割的原理是在板子正反两面用刀具切割出V形槽,剩余板厚约1/3(行业常规保留1/3,具体看板厚和应力需求),分板时沿槽线手掰或走走板机折断。
典型适用场景:
- 拼板外形为规则矩形,所有分割线都是直线
- 板边元件距离V割线>1mm(防止掰板时应力伤到焊盘)
- 批量大、追求分板效率,用走板机或V-cut分板机批量处理
- PCB打样拼板中,常规FR-4双层板/四层板的通用拼板设计
V割的先天局限:
- 不能走曲线,异形板边缘只能切直线,剩下的还得靠铣
- 圆形、L形、不规则缺口这类外形,V割完全无用武之地
- 板厚小于0.8mm时,V割后剩余厚度太薄,运输和贴片过程易碎
铣槽+邮票孔:异形板的救命稻草,兼顾强度与易分
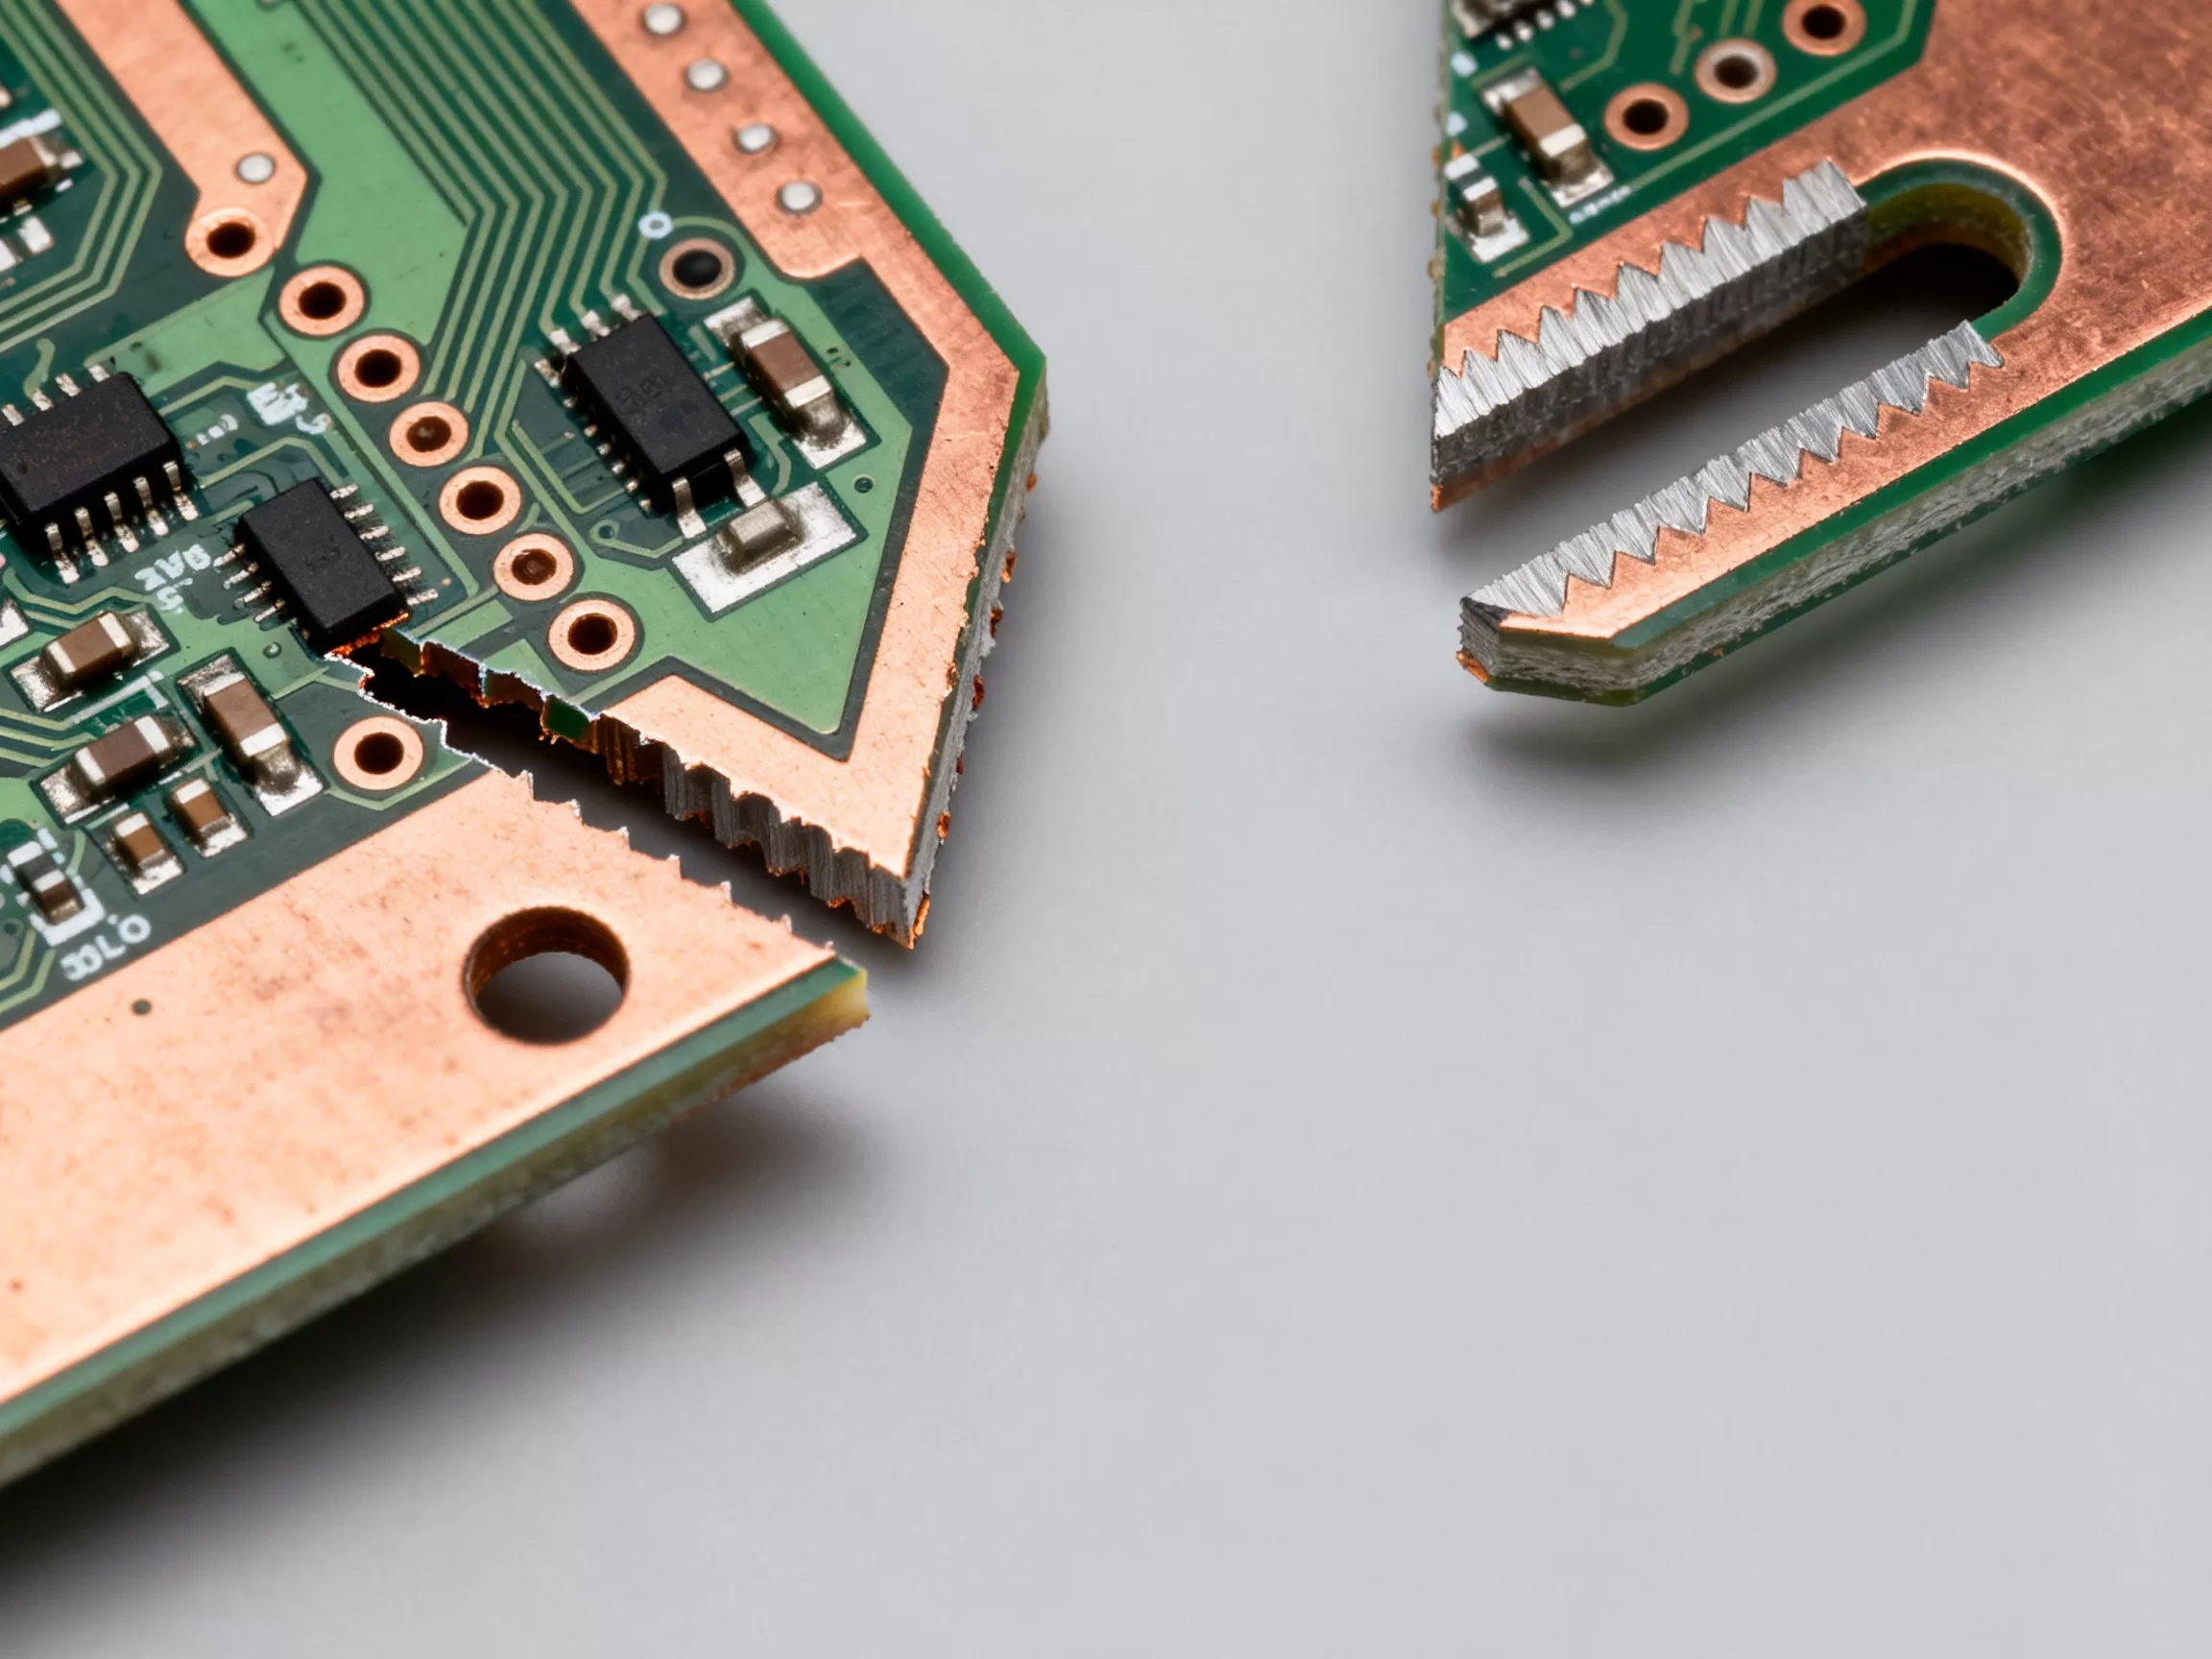
铣槽是用数控铣刀把板间连接区域外的材料全部铣掉,只留下几处连接点。连接点有两种形态:邮票孔(多个小金属化/非金属化孔)和桥接(实体连接条)。
邮票孔连接:
- 在连接区域打了多个小孔(直径0.5mm-0.8mm,间距1.0-1.5mm),像邮票齿孔
- 掰板时沿孔断裂,应力分散,比桥接更整齐
- 适用:异形板、板间间距小的拼接、元件距板边较近的板
桥接连接:
- 保留几段宽度2mm-5mm的实体板条,强度最大
- 分板需要剪刀或铣刀二次加工,效率低
- 适用:拼板尺寸大、单板重量大、需要额外支撑的场景
适用场景核心总结:
- 单板外形为异形(圆形、多边形、带缺口)
- 板边有元件,需要保证分板应力远离元件区
- 拼板间距很小(<2mm),V割刀具进不去
- 板厚较大(>2.0mm)或板材特殊(铝基板、陶瓷板),V割容易崩边
桥接:不计成本时的最佳选择,但分板是硬伤
桥接其实常和铣槽配合使用,一般不单独作为拼板连接方式。但真正需要全部用桥接连接时,那一定是强度要求极高——比如板上有重型的变压器、大电感,或者板子要在振动环境下工作。
行业共识认为,桥接连接的板子在分板时最费人工,如果生产批量大且没有专门的V-cut或铣床分板设备,强烈不推荐全桥接设计。
PCB拼板V割和铣槽的区别:不止是“形状”这么简单
很多人以为V割和铣槽的区别就是“直线vs曲线”,实际从PCB加工成本到SMT良率,差异都很大。
| 对比维度 | V割 | 铣槽+邮票孔 |
|---|---|---|
| 加工成本 | 低,一刀切,CNC时间短 | 高,需数控铣削,加工时间长 |
| 拼板间距 | 通常为0(V割线本身无间距) | 需留2mm以上铣刀路径间距 |
| 分板方式 | 手掰/走板机/V-cut机 | 手掰(邮票孔)或剪刀/铣刀(桥接) |
| 板边平整度 | 直线平整 | 邮票孔处有毛刺,需打磨 |
| 元件距板边要求 | ≥1mm | ≥0.5mm(邮票孔处需避开) |
| 拼板强度 | 一般 | 邮票孔弱,桥接最强 |
| 适用形状 | 规则矩形 | 任意形状 |
从SMT贴片角度选:哪种拼板方式更“听话”?
贴片机最怕的是板子变形、拼板翘曲。V割因为整板连在一起,刚性最好,贴片时基本不会出幺蛾子。铣槽+邮票孔的板子在轨道上传送时,如果邮票孔位置设计不当(比如连接点太靠角),板子送到贴片机中间时可能上下翘,导致贴装偏移。
实操建议:
- 邮票孔连接点尽量分布在拼板长边的中部,四个角也要有,避免“悬臂”效应
- 拼板长宽比控制在2:1以内,过长的板子在回流焊时更容易变形
- V割的板子在分板后会有约0.4mm的V槽台阶,如果板边是插卡式连接器或金手指,必须避开V割线
PCB打样拼板工艺:小批量怎么选才能省钱又省心?
如果你是打样或者小批量,拼板同样讲究。打样拼板的核心是“塞满”面板尺寸,把每种板的拼板款式做合理规划。
打样场景下的选择逻辑:
- 如果样品板全是规则的矩形,优先全V割设计,加工费低、出货快
- 如果里面有异形板(比如圆形的LED灯板、带缺口的电源板),那这块板单独用铣槽+邮票孔,其他规则板用V割,混搭拼板
- 邮票孔的数量和位置,打样时建议按每边2-3个连接点、间距20-30mm来设计,兼顾掰板手感
关于拼板费用,给你做个心理预期:
V割的费用按米算,铣槽按铣刀路径长度算。单从加工费看,V割每米几块钱,铣槽每米十几块到几十块。《CPCA行业标准》中对拼板加工精度有明确规定,正规板厂都会按标准执行。
PCB拼板方式怎么选:一个“三板斧”决策法
不用记那么多理论,直接按下面三步走。
第一步:看外形
所有板边都是直线且互相垂直?选V割。有圆弧、斜线、缺口?选铣槽+邮票孔。这一步就能筛掉大部分困惑。
第二步:看板厚和元件布局
板厚<0.8mm时,V割分板极易碎裂,必须用铣槽。板边1mm内有元件,V割分板应力可能让焊盘产生微裂纹,这种长尾场景建议选邮票孔,让掰板应力发生在邮票孔而不是焊盘位置。
第三步:看生产效率和分板设备
大批量(月产上万套)且有分板机,V割效率最高,走板机一过就是整排。小批量或者手掰为主,邮票孔更友好,不需要额外设备。
深圳PCB拼板加工价格的核心变量
深圳和华东地区的PCB板厂报价体系里,拼板连接方式对价格影响最大的是CNC铣削时间。V割走一刀的工时和铣槽绕一圈的工时完全是两个量级。
- 同一款板,全V割拼板比全铣槽拼板加工费便宜30%-50%(这是行业公开的加工价差水平)
- 但邮票孔连接在SMT贴片时因分板应力小,DIP器件虚焊率更低,综合返修成本可能更低
业内专家指出,拼板连接方式的选择本质是在加工成本、贴片良率和分板效率三者之间取最优解。
常见拼板质量问题排查:爆板、裂缝、毛刺从哪来?
遇到问题不要慌,大部分都能从拼板方式上找到根源。
分板时焊盘脱落
- 原因:元件或焊盘距V割线/邮票孔太近,掰板应力传导到焊盘
- 解决:保证焊盘距V割线≥1mm,距邮票孔边缘≥0.5mm;邮票孔方向改为平行元件排布
V割处露铜
- 原因:V割深度过深,剩余板厚太薄,铜箔被切断外露
- 解决:要求板厂控制V割剩余厚度,常规0.3mm±0.1mm,并让板厂使用低进给速率
掰板后板边毛刺严重
- 原因:铣槽后的连接点残留纤维,或者邮票孔直径太小导致掰断时拉丝
- 解决:邮票孔直径加大到0.8mm,孔间距加密至1.2mm;或者改为桥接后用砂纸打磨
常见问题解答
V割拼板和邮票孔拼板哪个更便宜?
多数情况下V割更便宜,因为加工时间短、刀具损耗低。但前提是你的拼板形状能适应直线切割,如果单板有圆角或弧形边缘,V割拼板还得额外铣外形,成本反而比邮票孔高。
多层板拼板时V割和铣槽的选择有特殊要求吗?
有,多层板内层铜厚较高,V割时容易因铜箔分层导致板边起翘。4层及以上板子,如果拼板间距较紧,优先考虑铣槽+邮票孔;如果是6层以上,V割的剩余板厚要适当增加至1/2板厚,防止内层铜箔在掰板时被撕裂。
拼板连接方式会影响PCBA加工良率吗?
直接影响。V割拼板在回流焊时因整体刚性大,变形小,贴片良率更高;邮票孔拼板在贴片时如果支撑不足,板子可能下垂,导致锡膏印刷偏移。结论是:大批量贴片,规则板选V割最稳妥;异形板用铣槽,但需在邮票孔下方加支撑条或使用治具过炉。


