PCB钻孔毛刺大的核心原因在于钻头磨损与切削参数不当,板厚孔径比超过3:1时即需特殊处理,超过5:1则必须采用分步钻或背钻工艺。
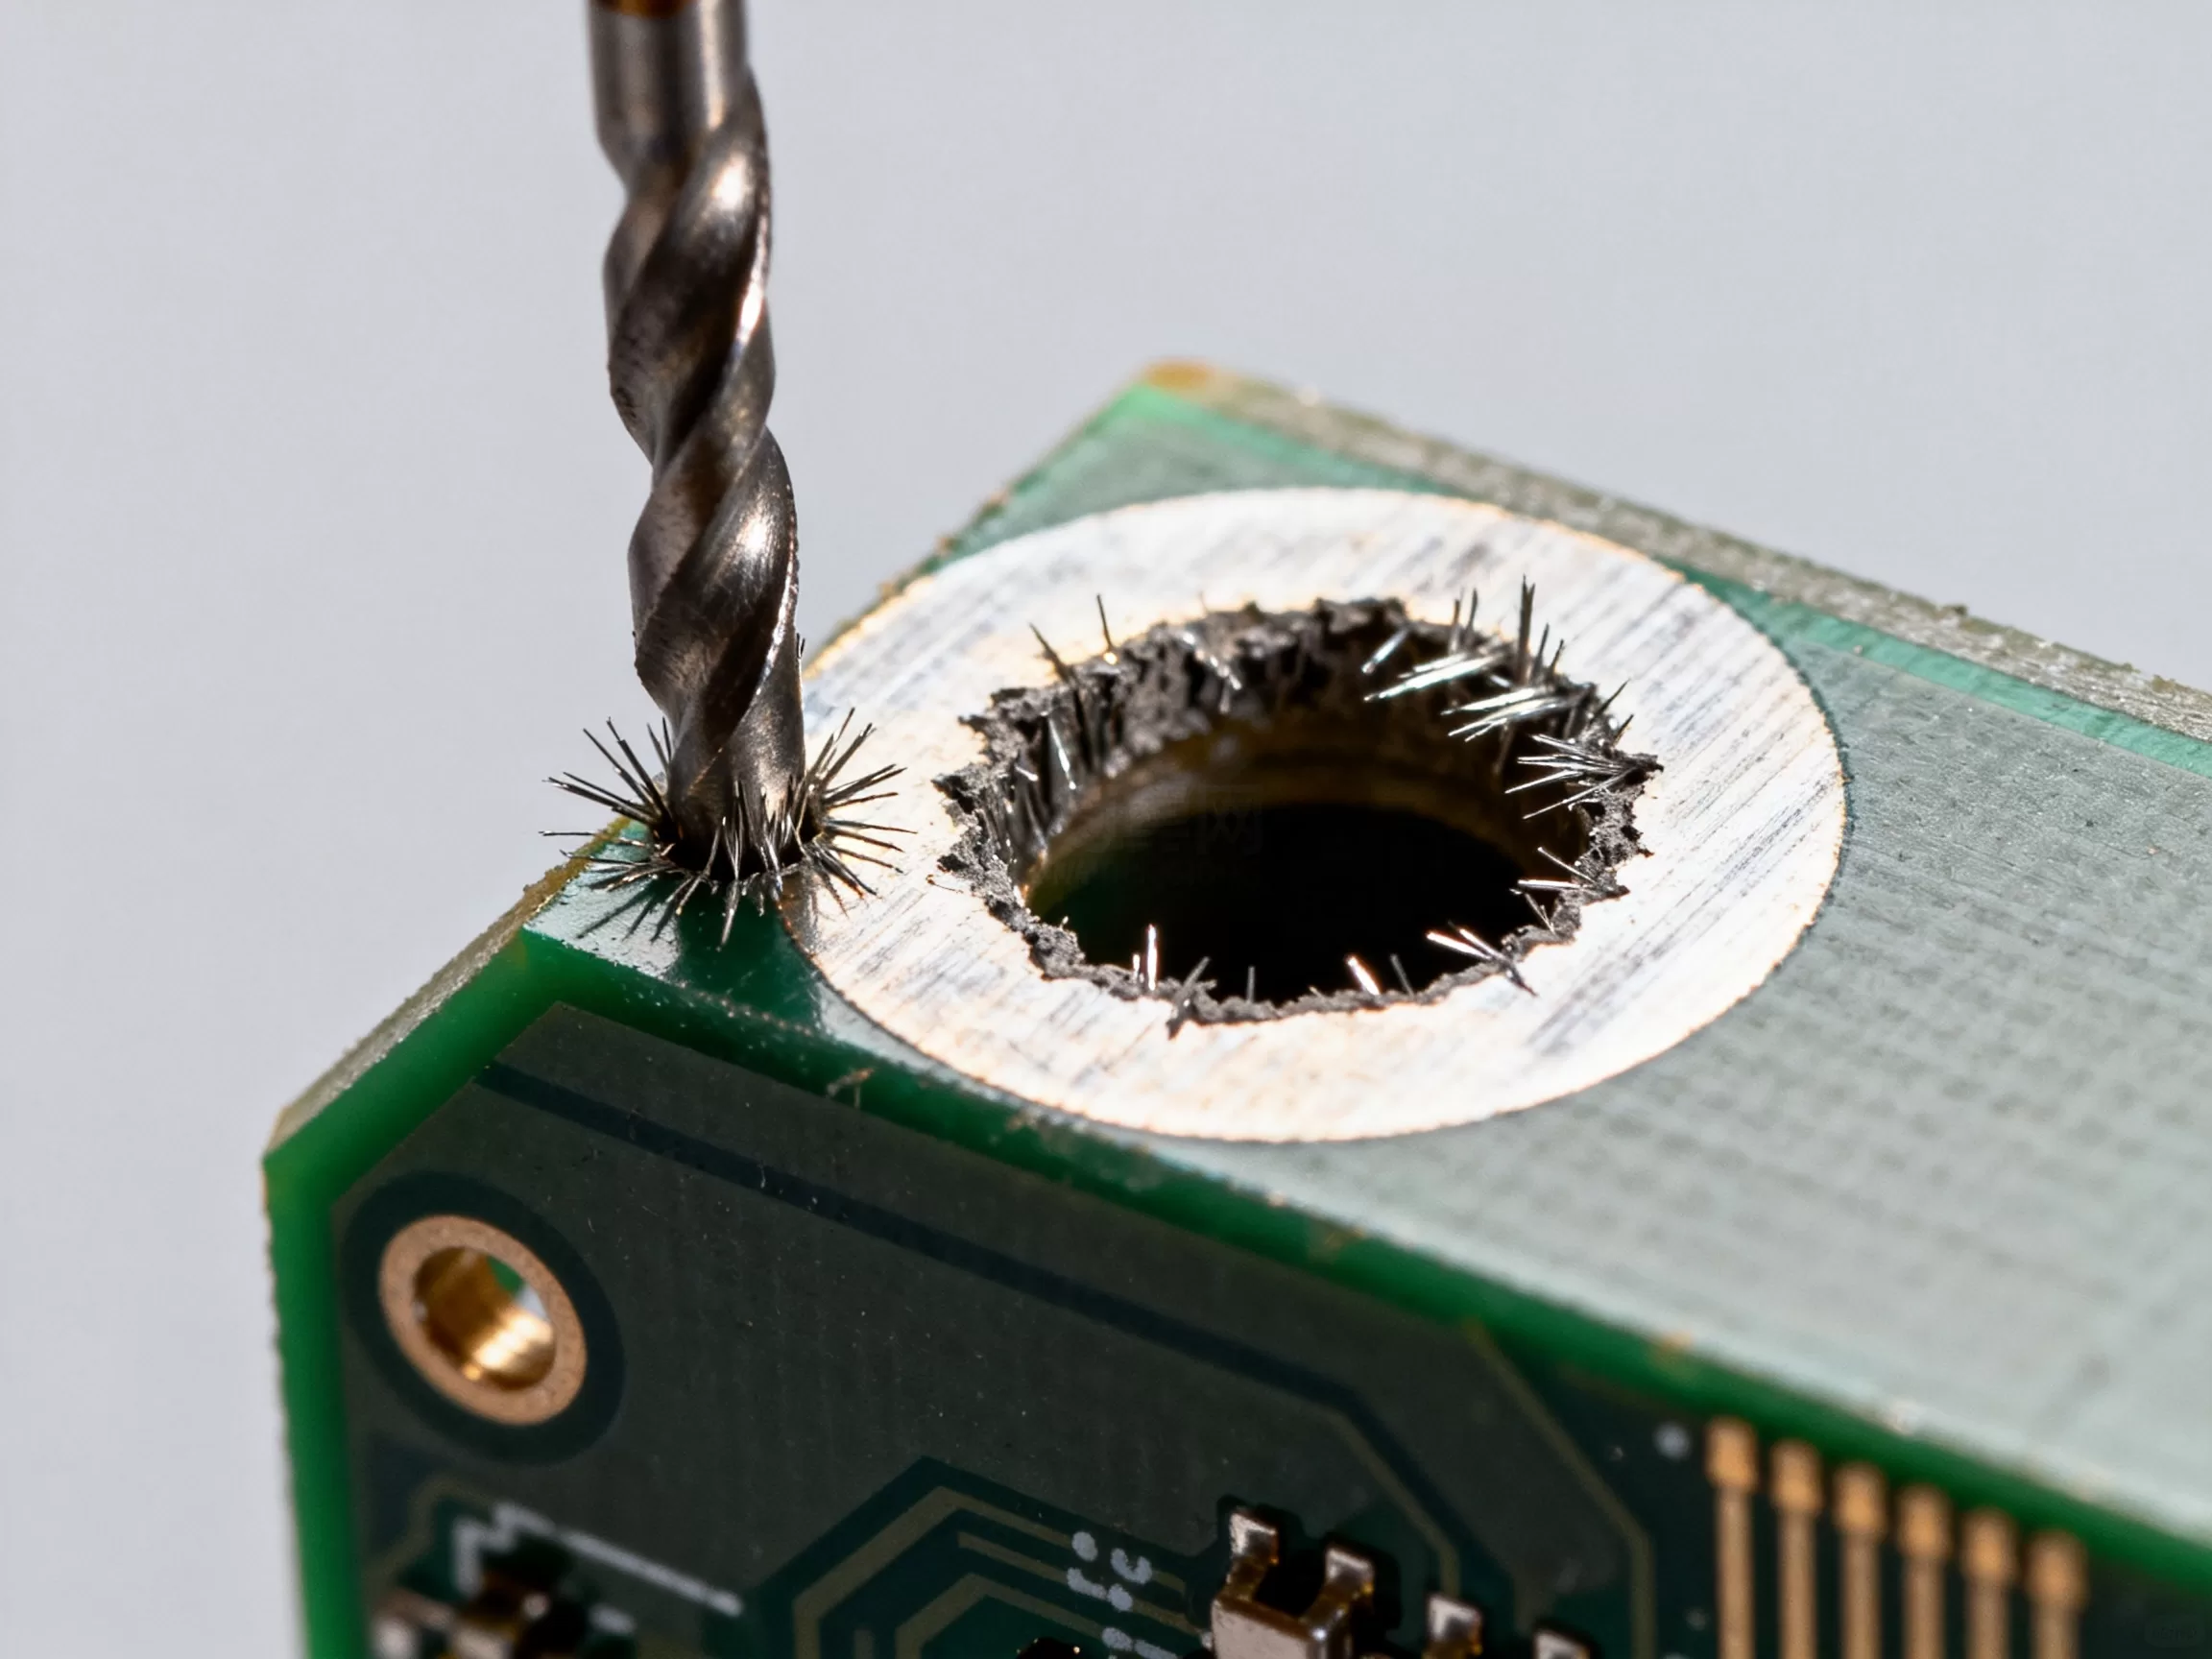
PCB钻孔毛刺问题,是PCB制程中高频出现又极难彻底根治的顽疾。它直接影响后续电镀、线路蚀刻的良率,严重时一块批次板直接报废。今天,我们不谈教科书上的空泛理论,直接把痛点摆上台面,聊聊毛刺大背后真正的物理逻辑,以及板厚孔径比这个关键参数在你的工艺卡上到底该划在哪个刻度。
PCB钻孔毛刺大的直接物理成因
钻孔过程本质上是硬质合金钻头对铜箔、玻璃纤维布和树脂基体进行高速切削和挤压。毛刺的产生,是材料在钻头切割边缘发生塑性流动而非脆性断裂的结果。核心原因可归结为以下三个层面的失衡。
钻头状态与磨损是首要变量
钻头是消耗品,但很多工厂为了控本,会超额使用钻头寿命。业内专家指出,当钻头切削刃的后刀面磨损宽度超过0.05mm时,其切削性能将出现断崖式下跌。此时钻头不再锋利地“切断”铜箔,而是通过巨大的摩擦力将铜箔向下拉扯、撕裂,从而在孔口上下边缘形成翻卷的毛刺。
此外,钻头的螺旋角过大或过小都会改变排屑方向。螺旋角过小,切屑向上排出时会对孔壁产生挤压,在入口处形成二次切削毛刺。关键在于,钻头的每次重磨次数不宜超过三次,且必须检查刃口的微观崩口,哪怕只有0.02mm的微小缺口,在2000转以上的转速下也会被急剧放大。
切削参数与盖板/垫板的匹配失当
主轴转速、进给速率与材料去除率之间存在一个黄金匹配区间。进给速度过快是毛刺增大的直接推手。当每转进给量过大时,钻头对铜箔的瞬时剪切力剧增,导致铜箔在未完全分离前就被强行顶破,形成较大的入口毛刺。
盖板的选择常被忽视。使用普通酚醛板作为盖板时,其硬度不足以压实顶层铜箔,导致铜箔在钻头切入瞬间产生微小的扇贝形振动,最终在孔口留下波浪状毛刺。行业共识认为,铝质盖板能提供更好的刚性和摩擦散热性能,对于内层铜厚大于1oz的板料是标准配置。垫板若已产生严重凹陷,会导致钻孔出口处缺乏刚性支撑,形成夸张的出口毛刺。
板厚与孔径的应力释放难题
这是物理规律决定的问题。随着孔深增加,钻头与孔壁的接触面积增大,摩擦热量积聚,钻头中心部位切削刃的线速度远低于外缘,导致中间部位的树脂材料被“挤压”而非“切削”。这种挤压效应在厚板上尤为明显,通常表现为孔壁中段粗拙、两端毛刺大的双重缺陷。
板厚孔径比多少时需要特殊处理
这是工程决策的分界线。板厚孔径比(Aspect Ratio)是钻孔品质管控的核心逻辑参数。
基础安全阈值:3:1
当板厚与孔径之比小于或等于3:1时(例如2.0mm板厚钻0.7mm孔),常规钻孔工艺配合优质新钻头即可满足IPC-A-600标准的毛刺要求(毛刺高度低于0.1mm)。此时不需要额外的特殊工序,只需保证真空吸尘系统正常运作即可。
压力阈值:5:1
当板厚孔径比达到5:1时(例如2.4mm板厚钻0.5mm孔),必须引入特殊处理手段。这是孔内排屑效率的物理拐点。此时,钻头刃长必须大于孔深加上导引长度(通常为2/3的刃长),否则切屑无法顺畅排出并回嵌在孔壁内,导致孔壁粗糙度飙升。
此阶段建议采取的强制措施包括:
- 采用分步钻:先使用较粗短钻头钻至板厚三分之二处作为导向孔,再用最终尺寸钻头贯通。这能有效减少侧向受力对角钻头的弯矩损伤。
- 降低主轴转速约15%,减小进给速率约20%,重心放在“削”而非“推”。
- 切换至碎屑型排屑槽设计的钻头,更利于将长条螺旋状切屑打散,避免缠结产生振动。
极限阈值:8:1及以上(HDI/背钻)
当板厚孔径比达到8:1或更高(如8层以上厚板钻0.2mm微孔),常规机械钻已力不从心,毛刺问题会呈现几何级恶化,且孔中心偏移加剧。在这个量级,必须考虑背钻工艺或激光钻孔。
对于背钻工艺,其核心目的正是为了解决贯通孔在连接非功能焊盘时产生的“毛刺状”多余外沿。背钻通过二次铣削将孔内多余部分去除,背钻深度公差必须控制在±50μm以内,否则极易切断有效信号线。对比数据如下:
| 板厚孔径比 | 工艺对策 | 预期毛刺管控标准 | 成本系数 |
|---|---|---|---|
| ≤3:1 | 标准CNC钻 | 毛刺≤0.1mm,无需后处理 | 1.0 |
| 3:1 – 5:1 | 优化参数+铝盖板 | 毛刺≤0.05mm,需轻微打磨 | 1.2 |
| 5:1 – 8:1 | 分步钻+降进给 | 毛刺≤0.03mm,需化学抛光 | 1.8 |
| ≥8:1 | 激光钻孔或背钻 | 毛刺基本消除,受控底切 | 3.5+ |
针对毛刺问题的去毛刺实操工艺
控制毛刺不仅是调整钻机参数,后端的化学和物理处理手段同样关键。
机械与化学去毛刺组合拳
对于毛刺高度在0.1mm至0.2mm之间的普通板件,高压喷砂去毛刺机是首选。该设备通过含磨料的碱性液体高压冲刷板面,磨料粒径通常选用800-1000目,喷射压力控制在0.4-0.6MPa区间。操作时需注意喷嘴与板面夹角保持60-75度,垂直喷射反而会将毛刺压平。
若板材为高频微波板(如PTFE材料),因其材质偏软,喷砂易损伤基材。此时应改用化学药水去毛刺,即利用微蚀液对铜面进行均匀微蚀,侧向蚀刻掉毛刺根部。该工艺的微蚀速率控制在0.5-1.0微米/分钟区间,将整板浸入缸中处理5-8分钟即可达到效果。
钻前预处理与环境因素排查
在钻机操作界面,务必激活高精度深度检测反馈系统。该系统通过激光位移传感器实时监测Z轴下压位置精度,确保钻头每次切入点与理论值的偏差不大于0.01mm。同时在钻机台上,放置一张0.2mm厚的聚氨酯抗静电缓冲垫,能通过缓冲阻尼效应吸收钻头回弹带来的二次振动。
环境温湿度控制是隐性变量。当车间相对湿度超过70%时,环氧树脂基体的玻璃化转变温度下降,基材变软发粘,毛刺虽小但粘附力极强难以清除。车间湿度需严格控制在40%-60%区间,温度控制在20-25摄氏度范围内。
PCB钻孔毛刺大是什么原因现场诊断方法
当实际生产中毛刺突然变大,需按以下流程快速定位原因:
1. 第一步:观察毛刺形态
- 若毛刺薄而翻卷:多为钻头磨损失锋利。
- 若毛刺呈锯齿状且有烧焦色:多为主轴转速过高或进给过慢导致摩擦热过大。
- 若毛刺集中在板子特定一侧:检查钻机主轴垂直度,可能发生了主轴倾斜。
2. 第二步:检查叠板结构
- 叠板张数过多(超过2层)会导致上下板之间的铜箔受压变形,在下板入口处产生规律性毛刺。建议叠板总数减半或使用弹性垫片。
3. 第三步:核验真空吸附负压值
- 吸尘负压过低时,切屑滞留孔内被第二次切削,形成“孔口毛刺”。工厂标准要求负压值不低于500mmH₂O柱,若低于此值,检查滤袋是否堵塞或风门开度是否不足。
常见问题快问快答
板厚孔径比5:1的板子选择什么盖板最优?
必须选用铝质盖板,厚度不低于0.15mm。普通酚醛板在此厚度比下无法有效抑制高频振动,且其本身受热易析出焦油污染孔壁。铝盖板硬度适中,能有效压实铜箔,显著降低入口毛刺高度。若孔位密度极大,可升级为冷冲板甚至覆膜金属板以增强局部刚性。
背钻工艺能否完全消除毛刺?
背钻只能消除特定深度位置的铜箔残留缺陷,即非功能焊盘段的残留毛刺,但无法消除孔口表层毛刺。对于一般外层毛刺,仍需依赖钻孔参数的优化和常规去毛刺刷板工序。背钻工艺主要解决的是信号完整性问题,而非外观问题。
钻孔毛刺对信号质量的影响有多大?
毛刺对信号的影响主要体现在阻抗不连续和潜在的短路风险上。高频信号(≥1GHz)在流过毛刺尖端时会产生电磁波的反射和散射,导致回波损耗加大。较大的残留毛刺在层压时可能刺穿相邻介质层,造成层间绝缘失效。该问题在多层高速板中属于致命缺陷级别。


