焊接兄弟,我是你的老朋友——电路板。今天咱们聊个扎心的话题:回流焊后,我那用来连通各层的过孔,突然变黑了。这事儿你肯定遇见过,心里犯嘀咕:这玩意儿到底咋回事?会不会影响我“下半辈子”的可靠性?
直接给结论,别慌也别大意:过孔发黑,绝大多数情况是清洁不彻底或高温氧化导致的表面变色,对电气连接可靠性影响不大,但如果是电镀层被严重腐蚀,或者在苛刻环境下,疲劳寿命会打折扣。 别急着走,往下看,咱们把这事儿掰开了揉碎了讲透。
—
一、过孔发黑的原因分析:是“脏”还是“伤”?
你要先分清,这黑是“浮在表面”还是“从骨头里透出来的”。这直接决定了问题的严重程度。
衬底残留:最常见的“背锅侠”
这是我身上最普遍的困扰。回流焊的高温,像一场“炼狱”,把我过孔内壁的残留物烤焦了。这些残留物主要来自:
- 水洗流程没走完:PCB厂在钻孔后,会进行去钻污和除胶渣处理。如果这步清洗不彻底,残留的碱性高锰酸钾溶液或硫酸铬溶液,经高温一烘,直接变成深棕色或黑色的氧化物。业内专家指出,这是新手PCB厂或赶工批次最容易出现的问题。
- 助焊剂“糊了”:这是最能引起你注意的。过回流焊时,过孔内壁吸附的锡膏助焊剂,在高温下如果没有完全挥发或分解,就会碳化发黑。特别是那种活性强、固含量高的助焊剂,残留物在高温下会形成黑色硬壳,紧紧贴在孔壁上。
氧化:铜基体的“皮肤癌”
如果你看到过孔内部的黑,是那种带有金属光泽的暗黑,那多半是氧化铜。铜在高温下,只要氧气分压足够,就会被氧化生成黑色的氧化铜(CuO)和赤红色的氧化亚铜(Cu₂O)。这层氧化物,尤其是氧化亚铜,是导电的“天敌”,它的电阻率远高于纯铜,会显著增加过孔的电阻,甚至在高频信号下造成严重衰减。
—
过孔发黑对可靠性到底有多大影响?关键看这三点
别把发黑等同于报废。影响有多大,取决于它黑在哪个“深度”。
- 表层变色(轻度):只是表面颜色变化,用手或者显微镜看,孔壁的铜箔还是光滑致密的。这种主要影响外观,电气性能基本无碍。你可以用橡皮擦轻轻擦拭,能擦掉的,基本就是这层。
- 内层氧化(中度):氧化层渗透到铜箔晶界,形成脆性的氧化膜。这种对直流电阻影响不大,但在热循环条件下,因为热膨胀系数不匹配,氧化层会成为微裂纹的萌生点。
- 电镀层腐蚀(重度):这最危险。如果发黑伴随孔壁粗糙、有粉末状物质,说明电镀铜层或镀铅锡层被酸或腐蚀性气体腐蚀了。过孔的结构完整性已经被破坏,机械强度断崖式下跌。
行业共识认为,判断过孔可靠性的金标准不是颜色,而是孔径内铜厚的均匀度和致密度。表面轻微氧化,只要没有影响铜箔与基材的结合力,就不足以引发产品失效。
—
回流焊工艺参数优化:从源头杜绝“烤糊”
如果你是工艺工程师,先别急着换PCB,看看炉温曲线合不合理。
1. 预热区升温速率:如果升温过猛,助焊剂中的溶剂在瞬间气化,容易产生“炸锡”或残留物吸附。建议速率控制在≤3℃/秒。
2. 恒温区(活性区)时间:这是助焊剂“干活”的区域。时间太短,活性不够;时间太长,活性剂耗尽后没有保护膜,铜面直接暴露在高温空气中氧化。业界一般推荐恒温区时间在60-90秒之间。
3. 峰值温度:熔点以上时间要足够,但峰值过高会加剧铜氧化。有数据显示,在峰值温度超过245℃后,每升高5℃,过孔内壁氧化速率翻倍。这个实践经验很有参考价值。
—
过孔发黑案例实操:“显微镜+切片”,三步锁定真凶
想知道是“佐料”还是“硬伤”?动手做金相切片吧。
1. 取样本:找一台带摄像头的金相显微镜(放大50-100倍即可)。
2. 制样:剪下发黑区域的过孔,用树脂镶嵌,研磨抛光至露出孔壁横截面。这一步很考验手法,要磨得平整无划痕。
3. 观察:如果看到孔壁与树脂之间有一层连续的黑线,那是胶渣残留或碳化层;如果看到铜箔内部有黑色颗粒,那是氧化夹杂。
接下来的Q&A里,我会给出更具体的判断标准。
—
二、过孔发黑与相关工艺的连带影响
过孔只是“侦察兵”,它发黑往往牵着几条“大鱼”。
体系内湿气超标:这是需要警惕的隐患。过孔发黑有时伴随着基材玻纤布处的“爆板”或在金相切片中观察到孔壁树脂缩孔。这往往意味着PCB板料受潮。水汽在高温下膨胀,破坏孔壁铜箔与树脂的界面结合力,这是灾难性的。如果你手上的板子发黑且伴随有微小气泡,请直接报废该批次。
焊料的“背叛”:如果你是用锡膏焊接插件元器件,过孔发黑也意味着孔壁对焊料的润湿性变差。焊料无法铺展,就会形成“虚焊”或“枕头效应”。这种问题在X光检测下才能看到,肉眼极难发现。
—
过孔发黑后补救指南:用什么洗液,洗多久
不严重的发黑,是可以用清洗剂拯救的。
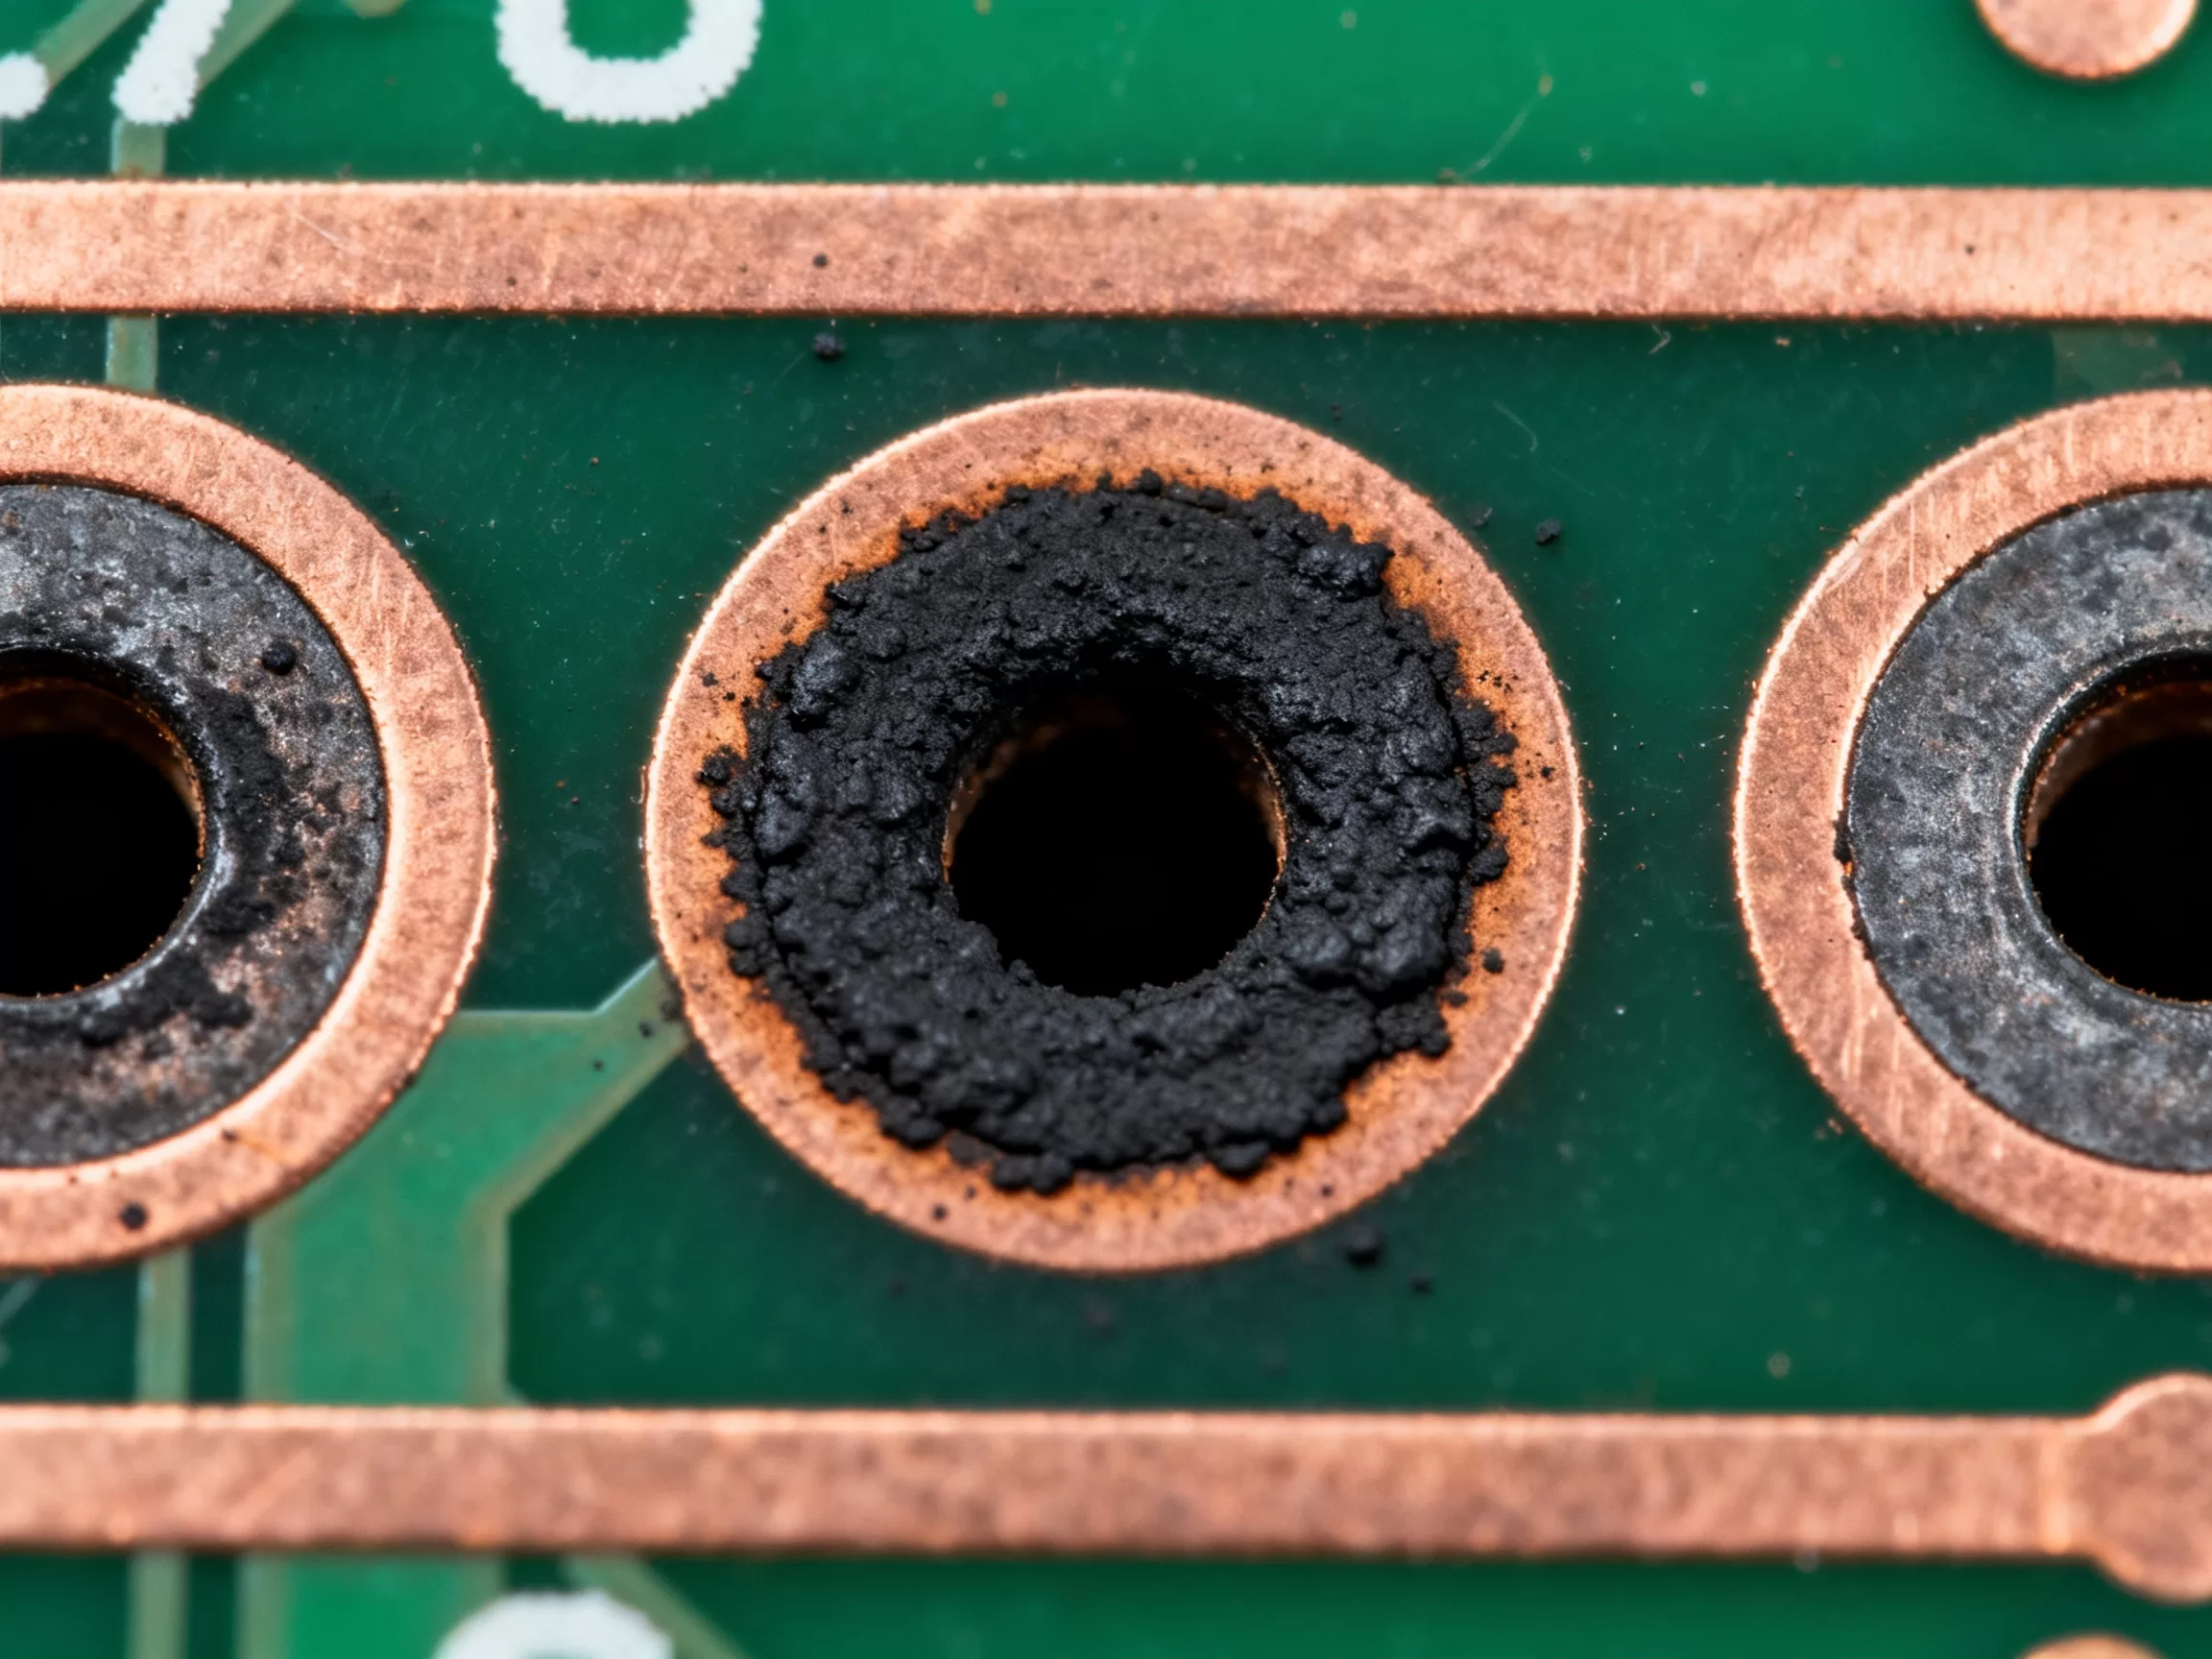
- 轻度碳化:使用含醇类或醚类溶剂的清洗剂,超声波清洗。温度设定在45-50℃,清洗时间3-5分钟,然后纯水漂洗。只要孔内不再有黑色碎末飘出,再用恒温干燥箱120℃烘烤30分钟,即可恢复。
- 中度氧化:清洗后若仍有残留,可用5%稀硫酸微蚀,时间5-10秒,必须立刻纯水冲洗。这一招能去掉氧化层,但也会让孔壁变薄,谨慎操作。
- 重度腐蚀:没有补救价值,直接报废。腐蚀已经破坏了铜层的机械强度,强行使用是给产品埋雷。
—
三、过孔发黑对产品可靠性影响的深层解析
你问有没有影响,答案是:短期没影响,长期看环境。
直流电阻和载流能力
黑色氧化铜的电阻率约为纯铜的数十倍。如果只是薄薄一层,对整个过孔的等效电阻影响微乎其微。但如果是大电流密度场景(比如电源板),这层氧化膜会额外产热,热又加速氧化,形成恶性循环。据统计,大部分电源模块的失效,跟过孔局部过热有直接关系。
机械应力和热疲劳
从力学角度看,氧化层是脆性的。过孔在经历温度循环时,铜箔(热膨胀系数约17ppm/℃)和FR4基材(热膨胀系数约14ppm/℃在Z轴)会发生形变。正常的铜箔可以通过滑移吸收应力,但氧化层不能。它像个结痂的伤口,一拉扯就裂开。
高频信号完整性
对于射频或高速数字信号,趋肤效应会迫使电流沿孔壁表面流动。黑色氧化层表面粗糙,会增加导体损耗,导致信号衰减。虽然纯氧化层不导电,但在高频下,任何粗糙度都会等效为更长的传输路径,从而增加插入损耗。
—
四、如何预防过孔发黑?给实际操作的三个建议
与其事后补救,不如在来料和设计阶段就做好把关。
1. 来料检查,斩断源头
收货时用高倍放大镜抽查过孔。合格的过孔内壁应呈现均匀的浅玫瑰红色(铜的本色)。看到颜色发暗或有花斑,直接拒收。这是第一道防线。
2. 优化PCB表面处理,选择更耐热的工艺
市面上的表面处理工艺对过孔的耐热性有讲究。如果你做的是无铅焊接(波峰焊/回流焊峰值温度更高),建议优先选用沉银板或OSP+背面护孔工艺。特别是HASL(喷锡)板,过孔内壁容易藏锡珠,在二次回流时会熔化流动,造成内部应力。这个具体场景中的差异化选择,能帮你规避很多麻烦。
3. 控制焊接气氛
有条件的话,在回流焊机内充氮气。氮气保护能有效隔绝氧气,将过孔发黑的概率降低一大截。设备在充氮和空气模式下,焊接后的板面光泽度有明显差异。可靠性的提升,就来源于这些细节。
—
五、过孔发黑检测与验证:用什么工具和标准判断
你一个人说没影响不算数,要拿数据和标准说话。
| 检测项目 | 标准/方法 | 通过标准 | 失效判据 |
|---|---|---|---|
| <b>外观检查</b> | 放大10-20倍目视 | 孔内无黑斑、无污染物 | 有黑色未洗掉残留 |
| <b>切片微蚀</b> | IPC-A-600 J级 | 孔壁铜厚≥25μm,无裂纹 | 铜厚不足或断裂 |
| <b>热应力测试</b> | 288℃漂锡10秒 | 无分层、无拉尖 | 孔壁内膜分层 |
| <b>离子污染度</b> | 动态萃取法 | 等效NaCl含量<1.56μg/cm² | 数值超标 |
实操步骤:
- 冷热冲击测试:做-40℃至+125℃的空气对空气热冲击,循环500次。如果样品过孔电阻变化率超过5%,说明氧化已经破坏了结构稳定性。
- X-Ray透视:检查孔壁是否存在因氧化层剥落导致的锡膏空洞。
—
六、【过孔发黑相关问答解读】
问题一:我用的沉金板,回流焊后过孔发黑,是不是焊接温度设配错了?
沉金板发黑,有很大可能性是化学镍金层问题。如果镍层中磷含量偏低(低于7%),其耐腐蚀性会变差,高温下会“发黑”,俗称“黑垫”(Black Pad)。这是表面处理本身的缺陷,跟回流焊温度关系不大。当焊接温度超过245℃时,黑垫风险加剧。建议直接检测镍层磷含量,并要求供应商提供ICP分析报告。
问题二:过孔发黑但电气测试合格,可以放行吗?
如果电气测试只是测了通断,没有测接触电阻和动态功耗,建议不要放行。在模拟实际负载状态下测量压降。如果压降超过设计值的10%,说明氧化膜已产生有效阻抗,会带来额外的功率损耗。在户外温差大的设备或高湿环境中,这种隐患会迅速暴露,按期交付的产品出现返修就不意外了。如果测试环境严格且模拟场景通过,可以小批量特采,但要严格跟踪三个月以上。
问题三:我的板子过孔发黑,且位置很集中,都在PCB边缘角落,这是什么呢?
边缘位置发黑,且集中,很大概率不是焊接问题,而是印制板成型加工时的高温应力集中。V-CUT(V形切割)分板机的刀轮压力过大,或铣刀磨损严重,造成局部基材碳化。这种碳化是物理性的,无法通过清洗去除。检查过孔与板边的间距,若小于0.5mm,建议设计上就前移内缩。若只是单一区域,检测铣刀磨损程度并更换即可。
—
说回根本问题:过孔发黑并不等于“判死刑”。它更像一个体检报告,告诉你身体某个器官“亚健康”了。轻微的表层氧化,就像皮肤晒黑,不碍事。但若属于内层电镀腐蚀,那就是免疫力下降的前兆。把重点放在清洁度和工艺窗口控制上,这黑色警告,就不会变成产品“猝死”的讣告。把控好源头,后面就踏实了。


