打样回来的板子验收,核心看两点:一是功能测试是否通过,二是外观与尺寸是否符合工艺标准,其中尺寸公差和孔位精度最容不得马虎。
样品到手,很多人习惯先通电看能不能跑。这没错,但只做这一步远远不够。一块板子能跑,只能说明线路没断,制造工艺的深层问题还得靠眼睛和卡尺说话。尤其是批量生产前这最后一关,验收遗漏一个细节,后面的麻烦会成倍放大。PCB打样验收标准里,外观和尺寸检查的门道,深圳和江浙一带的板厂做法基本一致,但侧重点略有不同,这个我们后面细说。
外观检查:第一眼就要发现的缺陷
外观检查不需要复杂仪器,但需要足够耐心和统一的光源。室内正常日光灯下,用肉眼加放大镜逐块看,这是行业共识的起点。重点盯住下面几个位置,多数制造瑕疵都藏在这些地方。
基材与表面处理工艺的均匀性
先看整板颜色是否均匀。沉金板应该呈现一致的金黄色,喷锡板则是有光泽的银灰色。如果同一块板上出现明显色差,比如局部偏白或偏黄,说明表面处理环节药水浓度或时间没控制好,这种板子的可焊性会打折扣。
再看板面有没有划伤。轻微划伤在绿油层上很常见,只要没伤到铜箔就没大问题。但用指甲轻轻划过划痕,如果感觉有“硌手”的深度,基本可以判定伤了基材,这种板子要直接退回。业内专家指出,深度划伤会破坏导体间距,在高压环境下存在漏电风险。
绿油与丝印的覆盖质量
对着光倾斜45度角观察板面,能清晰看到绿油是否均匀覆盖。重点检查焊盘边缘和过孔附近,绿油如果有“起泡”或“发白”现象,说明油墨与铜面附着力不足,回流焊时很容易崩裂。这种情况批量板中若有超过2%的比例,整批就得重新评估。
丝印字符必须清晰可辨,元件标号、极性标识、版本号都不能模糊。字符偏移只要不压到焊盘就算合格。但如果是双面丝印,还要翻过来检查反面朝向是否正确,这个看似小的问题,产线贴片时能省下大量找位时间。
孔壁与板边处理
金属化孔的孔壁要光亮,没有毛刺和空洞。用牙签或者细针轻轻划过孔壁,能感觉到粗糙就说明镀铜质量不佳。板边铣削要光滑,没有纤维毛刺外翻,拼板V-cut的深浅要一致,这些细节决定了后续分板时会不会损伤板边线路。
尺寸验收:用数据说话的硬指标
外观过关后,尺寸测量是决定性环节。这里需要游标卡尺、塞规和二次元测量仪,普通打样用户至少要有卡尺和塞规。
板厚与翘曲度的测量方法
板厚用卡尺在四个角和中心位置分别测量,取平均值。1.6mm标准板厚公差通常在±10%以内,也就是1.44mm到1.76mm之间。四个角读数差别过大,说明压合不均匀,这种板子在SMT过炉时容易变形。
翘曲度测量有个简单实用方法:把板子放在平整大理石台面上,四角按压看有没有悬空。悬空高度超过板厚的一半,这块板在回流焊时就会产生焊接不良。行业共识认为,板厚1.6mm的样板翘曲度最好控制在0.5%以内,换算下来就是每100mm长度变形不超过0.5mm。
孔径与孔位公差的核心标准
- 金属化孔孔径公差通常为±0.05mm,非金属化孔为±0.02mm
- 孔位偏差应控制在±0.1mm以内,这个数据直接影响元件插入和过炉定位
- 用塞规测试时,塞规能轻松通过说明孔径偏大,塞规插不进则偏小
打样回来的板子如果孔径偏小,插件元件根本装不进去,强行插入还会损伤孔壁镀层。孔位偏移则会导致元件引脚对不齐焊盘,严重的在焊接后出现“立碑”现象。据行业公开资料,相当一部分焊接不良投诉,根源都在孔位公差超标。
外形尺寸与螺丝孔定位
外形尺寸误差超过0.2mm,板子就装不进机壳。这里有一个上百个客户验证过的经验:用卡尺量外形时,至少测量三组不同位置的数据,排除毛刺或测量角度带来的误差。
螺丝孔定位要更严格。四个角落的螺丝孔对角线距离误差超过0.3mm,锁螺丝时板子会发生扭曲变形。特别是连接器附近的螺丝孔,偏差直接影响连接器与机箱端口的对位。
性能层面的连带检查:尺寸问题隐藏的信号
尺寸数据异常往往不是孤立问题,它反映了钻孔精度、压合对位、甚至图形转移工艺的稳定度。这意味着验尺寸不只是验尺寸,而是在验整个制造流程的把控能力。
阻抗控制与线路精度的关联
如果你打样的板子有阻抗要求,比如差分对或射频线,尺寸验收阶段要特别注意关键信号线的线宽。卡尺量不出这么细的线,但可以用二次元测量仪或者高倍放大镜配合标准刻度观察。线宽偏差超过10%,阻抗就会偏离设计值,信号完整性问题随之而来。
清洁度与可制造性的直观判断
板面是否有残留助焊剂或杂质,用无尘布蘸酒精轻轻擦拭,重点看焊盘区域。如果擦拭后布面有明显变色,说明清洗工艺不彻底,这类板子焊接后离子残留达标率会偏低,在潮湿环境下有电化学迁移风险。
另一个直观判断是过回流焊测试。将样品板实际过一次回流焊,观察焊盘氧化变色情况和板体变形量。这是最具说服力的可制造性验证,成本不高,但能避免后续贴片时的产量损失。
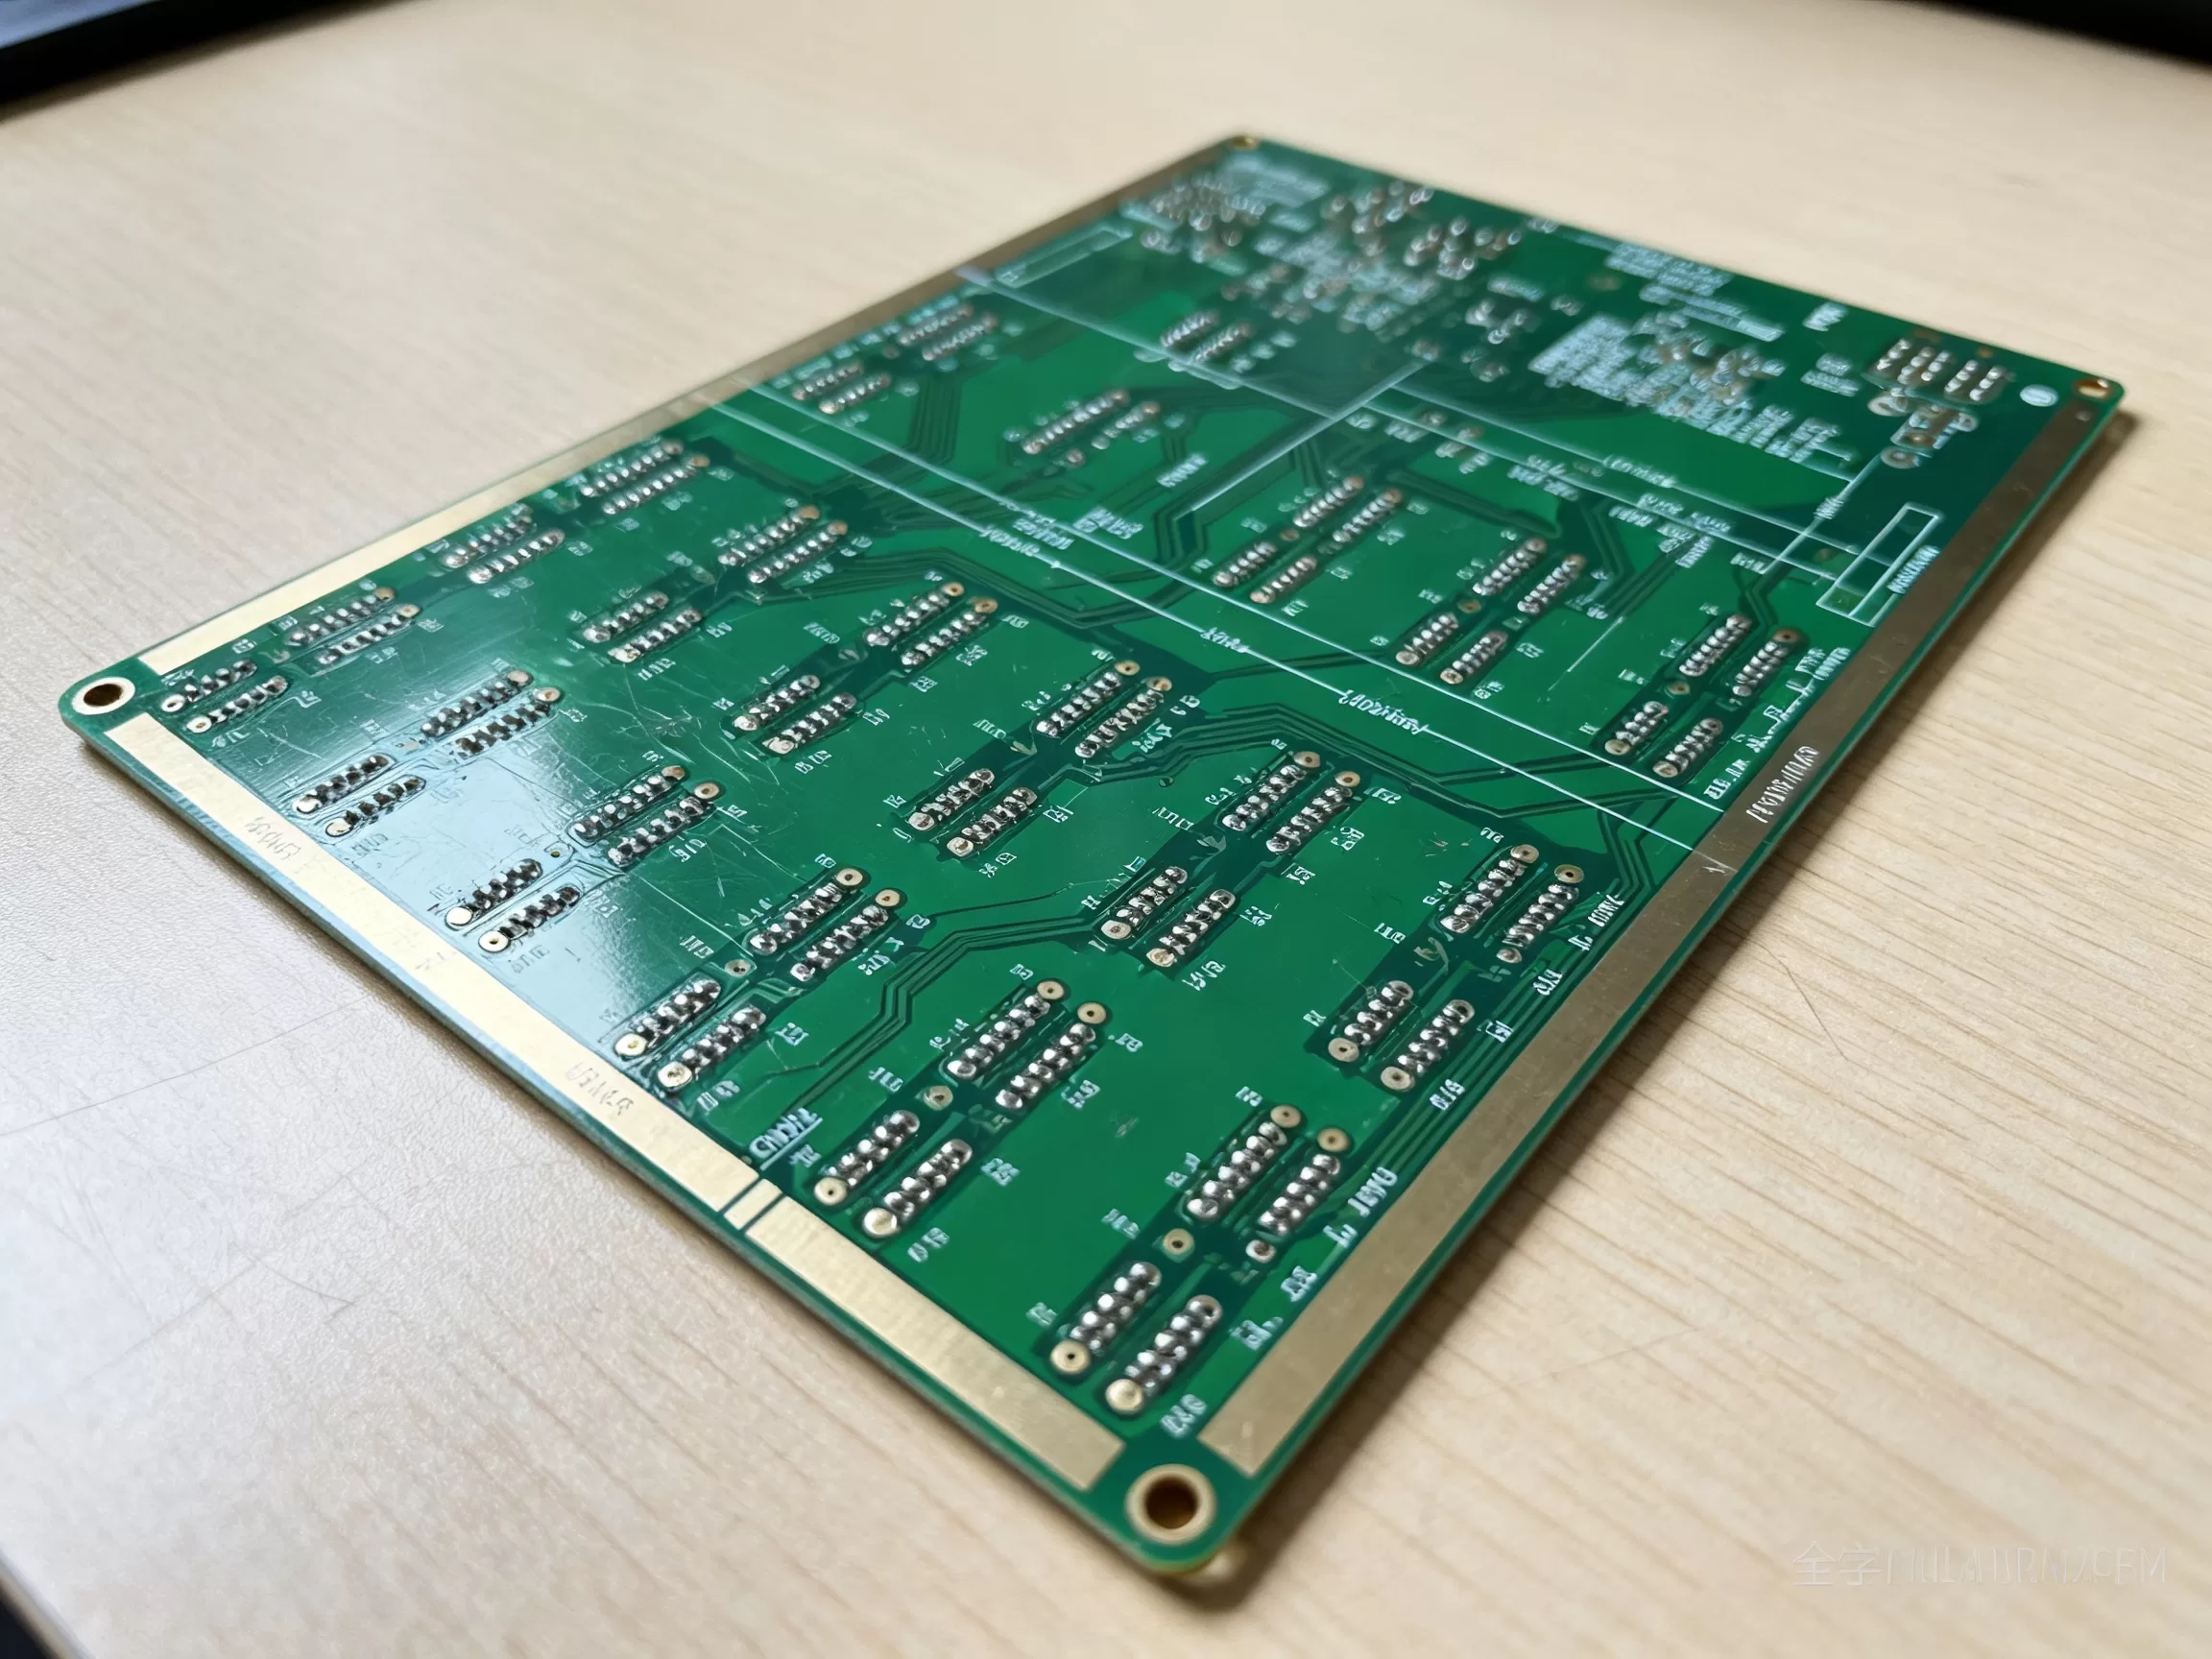
PCB打样验收标准:常见问题与处理建议
多数情况下,打样板会存在一些不影响功能和装配的微小瑕疵,比如轻微的丝印偏移或边角一点色差。这类问题可以接受,但要在确认邮件里留存照片记录,方便追溯。
关键缺陷与批退红线
以下问题出现任何一项,都应直接退回工厂返工或重做:
- 短路或断路,无论数量多少
- 孔径偏小导致元件无法插入
- 翘曲度超标影响SMT贴装
- 关键尺寸超出公差范围且无法修正
- 基材表面深度划伤露铜
至于怎么跟板厂沟通,这里有一个小建议:拿实测数据说话,附上测量照片和游标卡尺读数,对方基本没有反驳余地。沟通时直接给出“这块板子需要返工或重做”的结论,效率远高于来回拉扯。
深圳与江浙板厂的验收风格差异
从地域维度看,深圳板厂打样周期普遍快,通常在48小时内出货,但快工出细活的质量波动较大,外观细节方面偶尔需要更仔细查验。江浙一带的板厂则在丝印精度和板面清洁度上普遍做得更细,但交期稍慢,一般需要3至4天。选择哪边,取决于你的项目是追求速度还是追求品控的极致。
打完样,下一步怎么走才不白花钱
验收合格的样板是后续批量下单的根基。保留一份完整的验收记录,包括测量数据、照片、测试结果,这些信息在批量议价和生产排期时都是有力的参考依据。如果你的供应商打样做得漂亮,批量厂大概率也能稳住品质,直接转批量下单更顺畅。
Q&A:打样验收常见疑问解答
打样回来的板子怎么验收最省时间?最快捷的方式是什么?
先做外观目检,重点看有无划伤、色差、丝印模糊,然后测板厚和翘曲度,再用塞规验证关键孔径。通电测试放最后。熟练后,一平方米拼板十分钟内能完成基础验收,如果外观和尺寸都干净利落地通过,功能测试通过率通常也很高。
焊接厂说板子有问题,怎么区分是板厂责任还是焊接厂责任?
先查焊盘可焊性。用烙铁在干净焊盘上上锡,锡能均匀铺开说明可焊性正常,责任在焊接工艺;如果焊盘不吃锡或上锡后呈球状,则是表面处理或氧化问题,属于板材环节。再对比拼板出货时的外观记录,如果板子出厂时完好,焊接后才出现异常,大概率是焊接温区设置不合理导致。


